铝型材数控钻孔设备怎么选?东莞车顶帐篷配件厂用一台3米行程数控钻孔机替代2名钻孔师傅
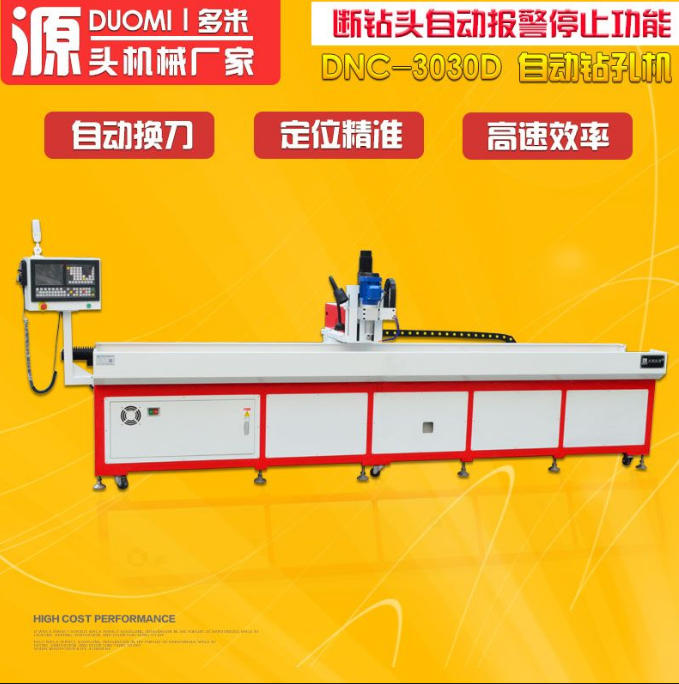
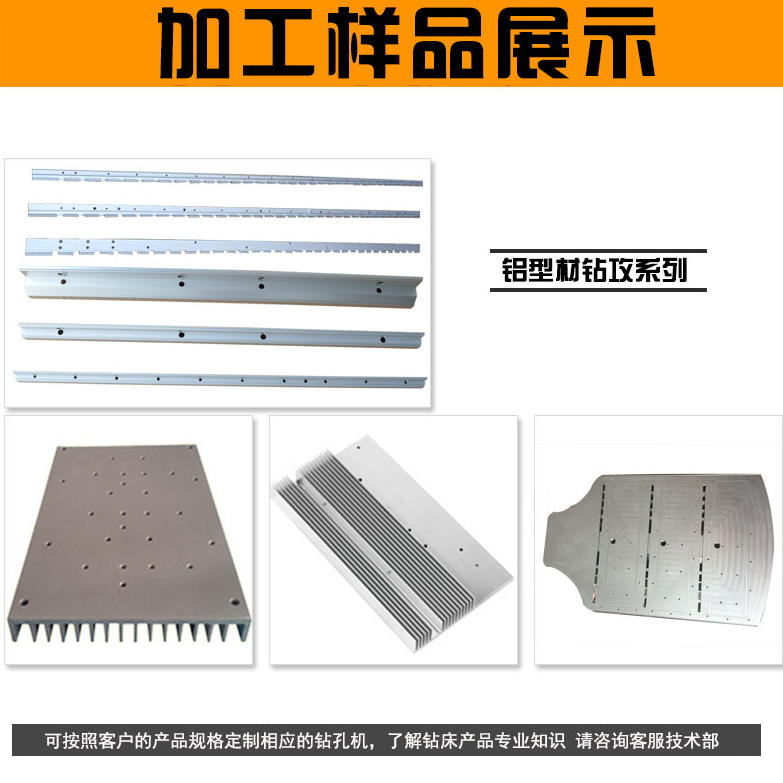
东莞同城车顶帐篷配件生产商贾先生,用一台多米机械三米行程单主轴数控钻孔设备替代了2名钻孔师傅——3米长铝型材、8mm 孔径钻孔不再需要划线打点,现场试样后即下单,加工效率明显提升。
1. 为什么越来越多工厂换数控钻孔设备
铝型材(比强度高,简单来说就是同重量下更结实、更轻)是车顶帐篷、置物架、车载储物箱等产品的常用骨架材料,钻孔是核心加工工序。过去工厂普遍使用人工摇臂钻(简单来说,就是靠师傅手动摇动钻臂、人工对位的传统钻孔设备),但如今面临三个现实问题:人工成本上升、订单交期变紧、招钻孔师傅越来越难。
于是,铝型材数控钻孔设备(简单来说,就是电脑控制钻头自动定位、自动钻孔的加工设备)开始替代人工摇臂钻,成为中小型金属加工厂和设备厂的主流选择。
2. 真实案例:东莞贾先生从咨询到下单
我们多米的运营同事在某短视频平台的一条加工案例视频数据表现良好,贾先生看到视频中设备对铝型材的加工效果与自家生产场景高度匹配,便带着样品和技术人员,到多米工厂现场试样。
· 客户主营:车顶帐篷、车侧帐篷、车侧蚊帐、车载储物箱、车用冰箱架、置物架等
· 加工需求:铝型材长度约 3 米,钻孔孔径以 8mm 为主
· 原加工方式:人工摇臂钻,需先划线打点
· 试样结果:效率满意,随即订购一台三米单主轴数控钻孔机(DNC-3030D)
3. 人工摇臂钻的 3 个痛点
痛点1:划线打点是最大的时间黑洞
人工摇臂钻加工时,师傅必须先划线打点(简单来说,就是先量尺寸画记号,再手动对准孔位)才能钻孔。每换一个孔位都要重复一遍,3 米长的料要反复弯腰、移动、对位,加工一件产品十分费劲、耗时久。
痛点2:3 米长料反复对位,容易偏孔
材料越长,手动对位难度越大;一旦偏孔就是废料,返工直接拉高成本。
痛点3:一件产品全程耗人,产能卡在“人”上
公司需要 2 名钻孔师傅同时作业,人工摇臂钻的加工节拍(简单来说,就是完成一件产品的速度)直接限制订单交付,形成产能瓶颈(简单来说,就是生产效率上不去,订单量被卡住)。
4. 数控钻孔设备 vs 人工摇臂钻:6 项对比
|
对比维度 |
人工摇臂钻(原方式) |
多米机械 DNC-3030D数控钻孔机(新方案) |
|
定位方式 |
划线打点 + 手动对位 |
伺服自动定位(电脑控制钻头找位) |
|
3 米长料加工 |
反复移动、多次对位 |
一次装夹、自动走位钻孔 |
|
人力需求 |
需 2 名钻孔师傅 |
1 台设备替代 2 名师傅 |
|
加工效率 |
慢,一件耗时久 |
快,现场试样即获认可 |
|
稳定性 |
人工对位易疲劳、易偏孔 |
程序定位,批次一致 |
|
换型成本 |
重新划线打点 |
调用/调整程序即可 |
通过数控钻孔的伺服定位技术,实现了 3 米长铝型材一次装夹、自动定位钻孔,直白点说,就是师傅不用再划线打点,设备自己找孔位,加工一件的时间大幅缩短。
5. DNC-3030D数控钻孔机为什么适合长料加工
贾先生选定的三米单主轴数控钻孔机(DNC-3030D)机型,两个配置直击长料痛点:
· 单主轴(简单来说,就是设备装一根钻轴,一次定位钻一个孔;另有可一次钻多个孔的多主轴机型)——适合孔径单一、批量稳定的场景
· 三米加工行程(简单来说,就是 3 米长的料可以一次装夹加工完,不用中途换位)——减少装夹次数,就是减少误差和等待时间
对贾先生而言,这是一笔 ROI 清晰(投资回报率,简单来说,就是省下的人工与时间成本,能在多久内覆盖设备投入)的投入;同时大幅降低履约成本(简单来说,就是交付每笔订单的综合成本——人工、时间、废料都在减少)。
6. 选购数控钻孔设备的 4 个要点
1. 按加工件定机型:先量好最长料的尺寸和常用孔径,行程必须覆盖工件长度,孔径决定主轴选型
2. 优先到厂试样:加工效果与材料、孔径、长度强相关,用自家样品试加稳妥
3. 看定位精度与稳定性:伺服自动定位(电脑控制钻头自动找位置)比手动对位更省人、更少偏孔
4. 算清人力账:一台设备能替代几名师傅、多久回本,直接决定这笔投入值不值
7. 常见问题(FAQ)
Q1:3 米长铝型材钻孔,为什么人工摇臂钻效率低、数控设备更快?
A:关键在于定位方式。人工摇臂钻需要师傅先划线打点(量尺寸、画记号、手动对孔),3 米长的料每换一个孔位都要重新对位,耗时且易疲劳出错;数控钻孔设备通过伺服定位(电脑控制钻头自动找位置),3 米料一次装夹后自动走位钻孔,省掉划线打点环节,加工节拍大幅提升。直白点说,就是“人工靠眼睛,数控靠程序”。
Q2:一台三米行程单主轴数控钻孔机(DNC-3030D)真的能替代两名钻孔师傅吗?
A:案例中贾先生现场试样后确认:设备自动定位钻孔、速度快,一台即可替代两名钻孔师傅。“替代”不等于完全无人——钻孔环节可由 1 名操作员照看,原有师傅可转向其他工序。具体是否适合自家场景,建议用自家样品到厂试样验证。
Q3:购买数控钻孔设备前,为什么一定要现场试样?
A:因为钻孔效果与材料、孔径、长度强相关。铝型材材质、3 米长料的装夹方式、8mm 孔径的钻削参数,都会影响效率与成品质量。到厂用自家样品试加工,能直观看到设备的速度、精度和稳定性,避免“买回来不适用”。直白点说,就是“眼见为实,试样更稳”。
联系方式:13240664623(同V)